- Shtëpi
- Rreth Nesh
- Produktet
- Ndërtesë me kornizë çeliku
- Magazina e Strukturës së Çelikut
- Ndërtesa e shkollës çeliku
- Ndërtesa e çelikut të spitalit
- Stadiumi i strukturës së çelikut
- Stacioni i Trenit Struktura çeliku
- Struktura e çelikut të aeroportit
- Salla e ekspozitës së Strukturës së Çelikut
- Shtëpi me kontejnerë
- Shtëpi të parafabrikuara
- Lajme
- Shkarkoni
- Dërgo kërkesë
- Na kontaktoni

Shqiptar
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
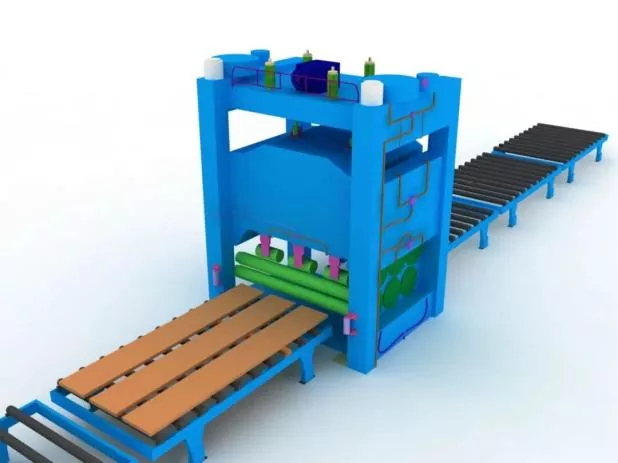
Rrjedha e përpunimit të kolonës së EIHE Steel Structure's Steel's Processing & Engineering Achievements
I. Vizatim i planit të përgjithshëm
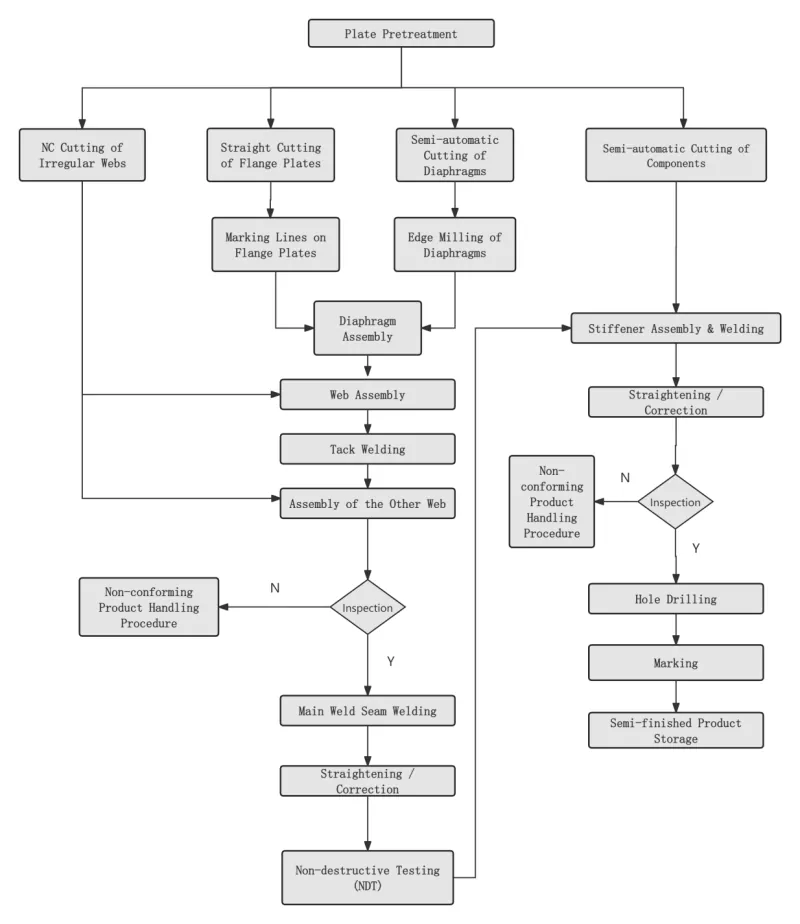
Ⅱ. Procesi kyç
|
Hapi 1 Paratrajtimi i sipërfaqes së pllakës së çelikut |
Kryer në përputhje me kërkesat e projektimit ose procesit përpara zbrazjes së pllakave të çelikut. |
|
|
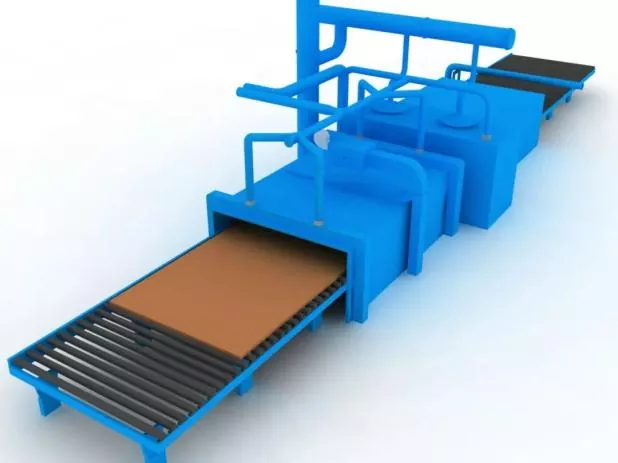
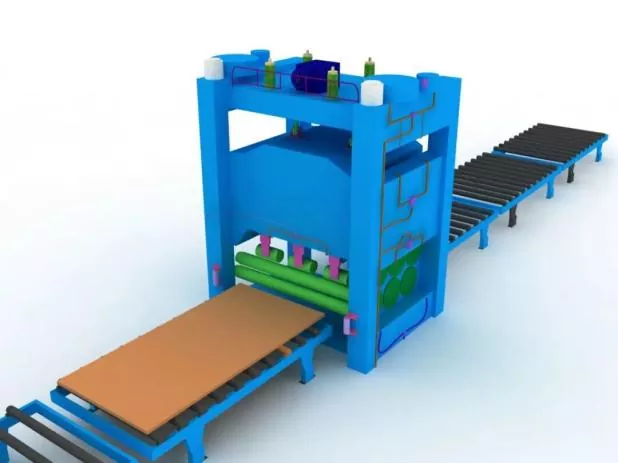
Hapi 2 Drejtimi i pllakës së çelikut |
Drejtimi i përgjithshëm duhet të kryhet pas paratrajtimit të pllakës së çelikut për të siguruar saktësinë e zbrazjes dhe për të lehtësuar stresin e brendshëm të mbetur të pllakës së çelikut. |
|
|
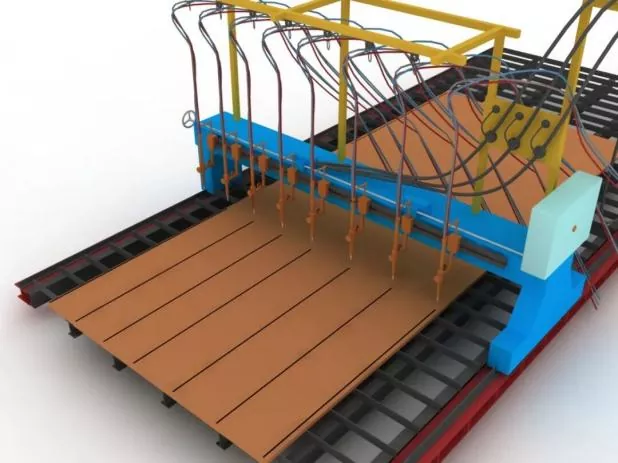
Hapi 3 Prerja dhe zbrazja e pjesëve |
Përpara prerjes, rregulloni makinën prerëse, konfirmoni modelin e grykës dhe kontrolloni qëndrueshmërinë e presionit të ajrit. |
|
|
Gjatë prerjes, ngrohni fillimisht shtresën prerëse të pllakës së çelikut dhe kontrolloni rreptësisht shpejtësinë e prerjes. |
||
|
Hapi 4 Drejtimi sekondar i pjesëve |
Kryhet pas zbardhjes së pllakave të çelikut për të siguruar saktësinë e montimit dhe për të zvogëluar stresin e brendshëm të mbetur të pllakave të çelikut. |
|
|
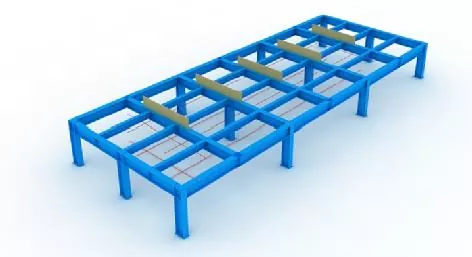
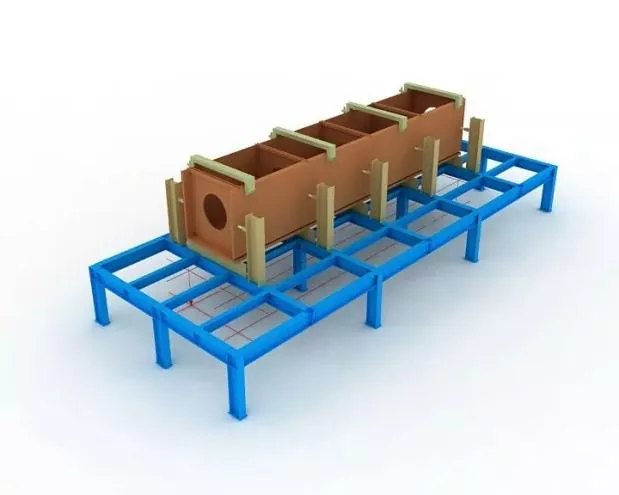
Hapi 5 Cilësimi i pjesëve dhe linjave të paraqitjes |
Përpara montimit, fillimisht duhet të vendosen linjat e paraqitjes dhe nyjet. |
|
|
Gjatë instalimit të digave, duhet të sigurohet niveli horizontal i hapjes së sipërme dhe duhet të garantohet ngurtësia dhe forca e mjaftueshme. |
||
|
Të gjitha shiritat dhe linjat e paraqitjes mund të vihen në përdorim vetëm pasi të jenë inspektuar dhe miratuar nga personeli i caktuar. |
||
|
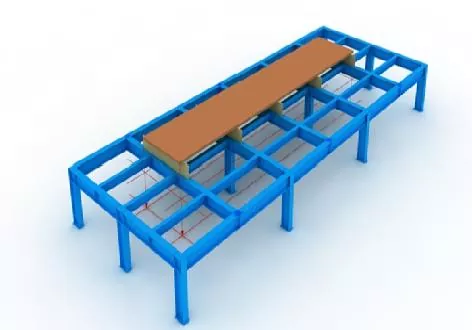
Hapi 6 Pozicionimi i panelit të poshtëm |
Pozicionuar me saktësi nga kumbulla dhe linjat e paraqitjes. |
|
|
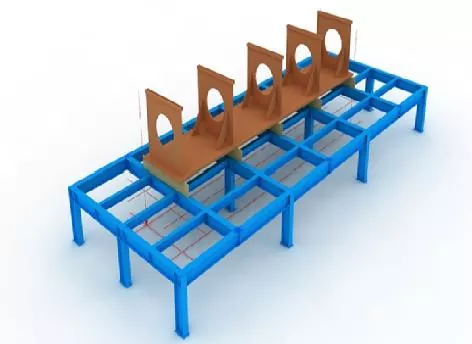
Hapi 7 Montimi i diafragmës |
Përpara montimit të diafragmave, shënoni linjat e pozicionimit në panelin e poshtëm dhe hiqni ndryshkun lundrues në të dy anët e linjave me një rrotë bluarëse. |
|
|
Pasi të jenë ngritur diafragmat, fiksoni ato me saldim ngjitës. |
||
|
Hapi 8 Asambleja në ueb |
Pasi rrjeta të jetë montuar dhe kualifikuar, ngjiteni fort në diafragmë me një fole dhe më pas rregulloni me saldim me ngjitje.
|
|
|
Hapi 9 Mobilimi i panelit të sipërm |
Plotësoni pozicionimin e saktë të panelit të sipërm me kumbull, më pas rregulloni me saldim me ngjitje. |
|
|
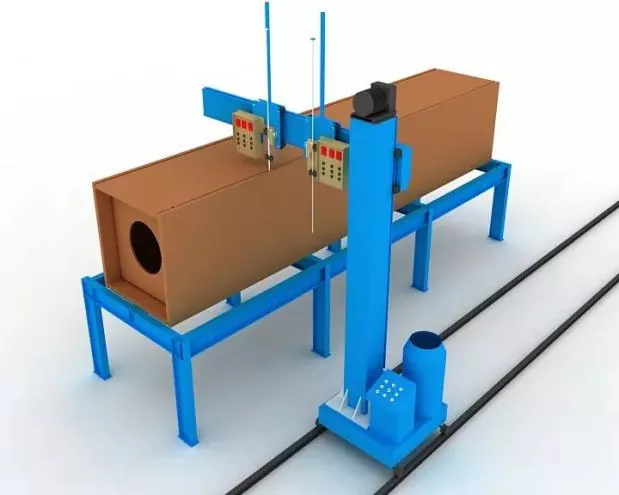
Hapi 10 Saldimi me elektroskorje me diafragmë |
Saldimi me elektroskorje të njëanshme është miratuar për diafragmat. |
|
|
Mëngët e bakrit për fillimin dhe shuarjen e harkut duhet të instalohen në hapjet e sipërme dhe të poshtme të vrimave të saldimit me elektroskorje gjatë saldimit. |
||
|
Rryma dhe voltazhi i saldimit duhet të kontrollohen rreptësisht gjatë gjithë procesit të saldimit dhe vëmendje duhet t'i kushtohet vëzhgimit të ndryshimit të ngjyrës së zonës së saldimit me elektroskorje në rrjetë. |
||
|
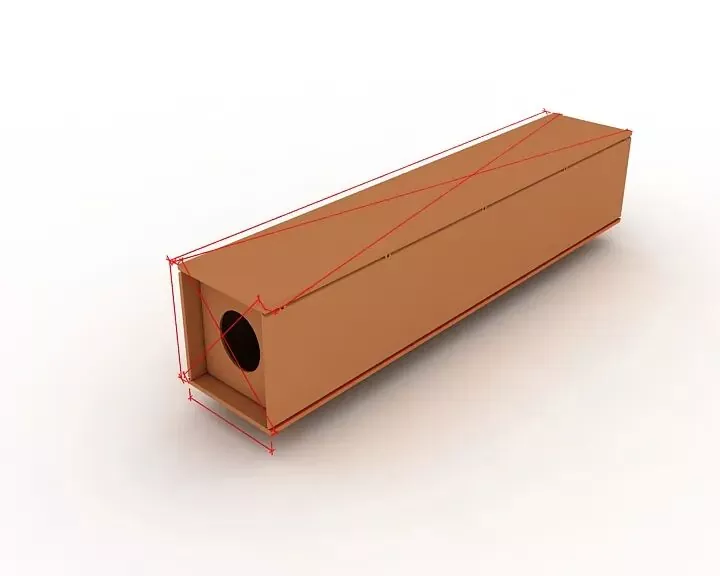
Hapi 11 Inspektimi i përgjithshëm |
Gjatë inspektimit, fokusohuni në kontrollimin nëse gjatësia e komponentit, dimensionet diagonale dhe dimensionet e seksionit fundor plotësojnë kërkesat e projektimit dhe specifikimeve dhe korrigjoni të gjitha pjesët jashtë tolerancës. |
|
|
Hapi 12 Përfundimi i bluarjes |
Flisni faqen fundore pas montimit dhe saldimit. |
|
|
Garantoni nivelin e pjesëve dhe paralelizmin midis faqes fundore dhe frezës. |
||
|
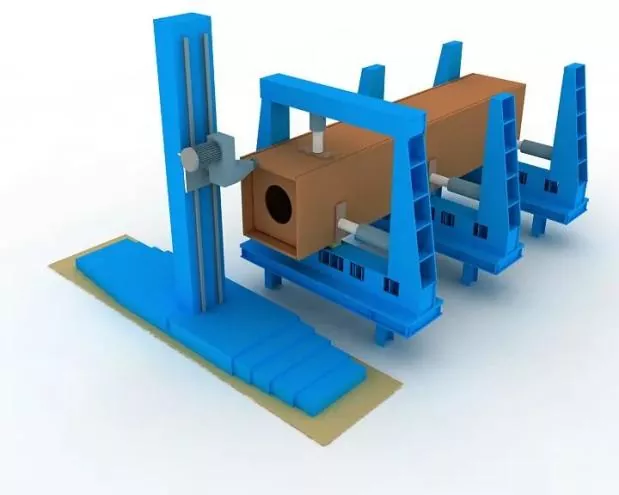
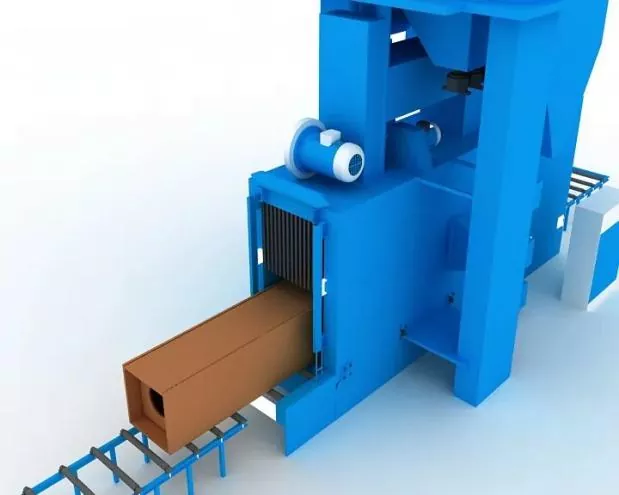
Hapi 13 Shpërthimi me rërë dhe heqja e ndryshkut |
Heqja e plotë e ndryshkut me anë të shpërthimit me rërë siç kërkohet pas saldimit, më pas transferohet në konstruksionin e veshjes. |
|
Ⅲ. Specifikimet për montimin, pozicionimin dhe saldimin
|
Saktësia e montimit |
Gjatë montimit: ● Duhet të miratohen kufizime të përshtatshme për të kontrolluar deformimin e saldimit. ● Përshtatjet e tkurrjes së saldimit dhe deformimi i arsyeshëm i kundërt duhet të rezervohen për të kontrolluar dimensionet e komponentit dhe për të siguruar formën e duhur. |
|
Devijimet e lejuara për fabrikimin dhe montimin e lidhjeve të salduara, si dhe tolerancat dimensionale të komponentëve strukturorë, duhet të jenë në përputhje me kërkesat e Kodit për Pranimin e Cilësisë së Ndërtimit të Strukturave të Çelikut (GB 50205). |
|
|
Saldimi i pozicionimit të montimit |
Ai do të zbatohet me saldim gjysmë automatik me hark metalik me tela të ngurtë (GMAW). |
|
Saldator |
Salduesit e angazhuar në saldimin me ngjitje montimi duhet të mbajnë certifikatat përkatëse të kualifikimit të specifikuara në Specifikimet Teknike për Saldimin e Konstruksioneve të Çelikut të Ndërtimit (JGJ81). |
|
Pozicioni i saldimeve ngjitëse |
Pozicioni i saldimeve ngjitëse: Saldimet ngjitëse duhet të shmangin fillimin dhe mbarimin e saldimeve formale dhe nuk duhet të vendosen në qoshe, skaje, skaje dhe zona të tjera kritike të prirura ndaj forcës strukturore dhe defekteve të punës. |
|
Për nyjet T, saldimi me ngjitje: Duhet të kryhet në mënyrë simetrike në të dyja anët; ndërkohë, saldimi me ngjitje brenda brazdës duhet të shmanget sa më shumë që të jetë e mundur. Për saldimin me brazdë me depërtim të plotë: Saldimi me ngjitje duhet të kryhet në brazdë për gërvishtje të pasme, p.sh. |
|
|
Pozicionet e montimit dhe saldimit të pllakave mbështetëse të saldimit, si dhe pllakave të rrjedhjes dhe rrjedhjes duhet të jenë në përputhje me standardet përkatëse |
|
|
Materialet e saldimit |
Materialet e saldimit të përdorura për montim dhe saldim me ngjitje duhet të jenë në përputhje me ato për saldimin formal, d.m.th., të miratohen të njëjtat materiale saldimi si në saldimin zyrtar. |
|
Për saldimin e montimit ndërmjet çelikut me rezistencë të lartë dhe çelikut me rezistencë të ulët, materialet e saldimit duhet të zgjidhen në përputhje me klasën e çelikut me rezistencë të ulët. |
Lajme të ngjashme
- Urime për Ditën Kombëtare nga Struktura Eihe Steel
- Ngritja e parë e suksesshme! Projekti i Marokut në Azi Paqësor i ndërmarrë nga Eihe Steel
- Rinovimi i kualifikimit u miratua! Eihe zgjeron në mënyrë të qëndrueshme gjurmën e tregut global
- Dorëzimi i strukturës çeliku EHSS për aeroporte dhe stacione
- Fokusimi në zhvillimin global: Shoqata e Industrisë së Strukturës së Çelikut Shandong mban me sukses Konferencën e Shkëmbimit të Përvojave mbi Ndërkombëtarizimin Industrial
- EHSS Priti vetëm Forumin e 8-të të Zhvillimit të Strukturës së Çelikut Shandong dhe Konferencën Vjetore SSSIA 2026 në Qingdao me sukses të plotë
Më lini një mesazh